Artykuł sponsorowany
Jak parametry natrysku i utwardzania wpływają na trwałość powłoki proszkowej w serii
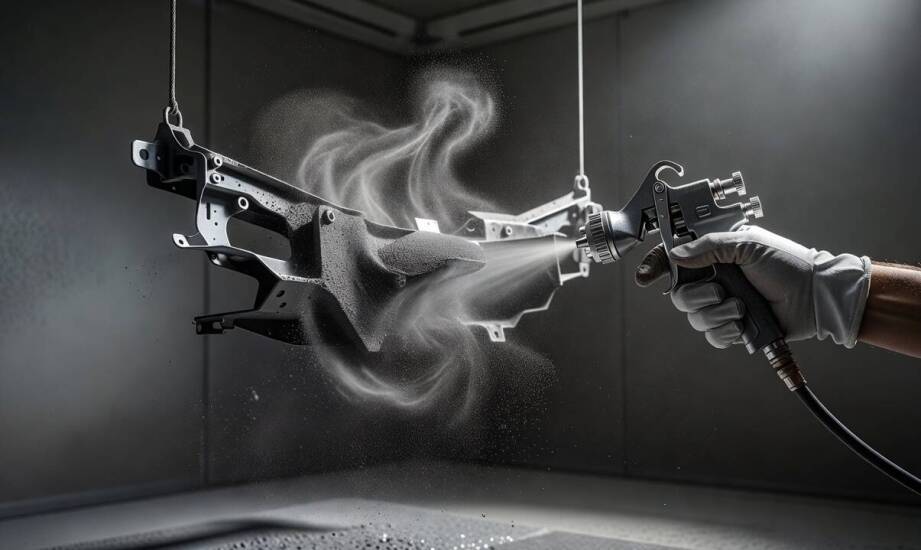
W produkcji seryjnej detali metalowych ten sam element potrafi zachowywać się zupełnie inaczej na linii lakierniczej, gdy zmianie ulega jego geometria, rodzaj użytego stopu lub wielkość partii. Powtarzalność nałożonej warstwy wymaga ścisłej kontroli całego procesu, począwszy od mechanicznego przygotowania podłoża, poprzez precyzyjną aplikację ładunku elektrostatycznego, aż po wygrzewanie w komorze cieplnej. Odchylenia od docelowych ustawień wpływają na przyczepność farby, równomierność jej grubości oraz końcową trwałość w docelowym środowisku pracy. Zrozumienie fizycznych mechanizmów rządzących tymi zjawiskami pomaga uniknąć wad, które w przeciwnym razie ujawniłyby się dopiero po miesiącach intensywnego użytkowania maszyny lub podzespołu.
Wpływ parametrów natrysku na równomierność osadu
Napięcie ładowania sięgające około 90 kV, odległość aplikacji w przedziale 15–30 cm oraz ciśnienie powietrza rzędu 1,0–2,5 bara należą do podstawowych zmiennych określających kinetykę cząstek polimeru. Powszechnie przyjmuje się zasady elektrostatyki, gdzie wyższe napięcie poprawia naładowanie i transfer proszku tylko do pewnego poziomu. Przekroczenie tej granicy przynosi odwrotny skutek, ponieważ zbyt wysokie wartości silnie nasilają zjawisko jonizacji wstecznej (back ionization). Zjawisko to potęguje jednocześnie efekt klatki Faradaya, przez co rozpylony materiał omija pola o najniższym potencjale. W rezultacie naładowane drobiny gromadzą się grubą warstwą na zewnętrznych krawędziach, podczas gdy ostre kąty i głębokie przetłoczenia pozostają niedostatecznie pokryte materiałem.
Właściwie przeprowadzone lakierowanie proszkowe skomplikowanych form przestrzennych opiera się na ciągłym dostosowywaniu pracy pistoletu do kształtu obrabianego detalu. Zmniejszenie różnicy potencjałów oraz korekta dystansu od dyszy sprawiają, że drobiny zyskują szansę na dotarcie do trudnych stref bez ryzyka gwałtownego odpychania przez pole elektryczne. Równie ważną kwestią pozostaje przewodność samego podłoża. Skuteczne odprowadzenie ładunku poprzez uziemienie zawiesi determinuje siłę, z jaką element przyciąga natryskiwany strumień. Zaniedbania na linii uziemienia prowadzą do osłabienia sił adhezji już w pierwszych sekundach nakładania farby epoksydowej lub poliestrowej.
Proces utwardzania i powiązanie z cyklem produkcyjnym
Kolejnym etapem decydującym o parametrach wytrzymałościowych powłoki jest polimeryzacja w piecu. Masa detalu nie zmienia w żaden sposób samego mechanizmu elektrostatycznego podczas natrysku, jednak bezpośrednio determinuje czas nagrzewania elementu i prawidłowy przebieg sieciowania. Profile grubościenne i masywne odlewy charakteryzują się wysoką pojemnością cieplną, dlatego potrzebują znacznie dłuższego przebywania w komorze niż cienkie arkusze blachy, aby metal osiągnął wymaganą temperaturę. Z kolei wcześniejsza obróbka mechaniczna, obejmująca proces śrutowania, tworzy mikrochropowatość pełniącą funkcję fizycznej kotwicy dla topniejącej na powierzchni żywicy.
Temperatura w strefie grzewczej pieca najczęściej utrzymuje się na poziomie 160–200 °C, choć producenci farb wyznaczają niekiedy okna temperaturowe od 110 do nawet 250 °C. Niedogrzanie wsadu skutkuje brakiem pełnego usieciowania łańcuchów polimerowych. Pozbawiona elastyczności warstwa staje się podatna na mikropęknięcia oraz działanie agresywnych środków chemicznych. Odpowiednie modelowanie rozkładu ciepła wewnątrz obiegu pozwala uniknąć wahań twardości na poszczególnych partiach produkcyjnych. Proces zamyka kontrolowane stygnięcie, które zapobiega odkształceniom termicznym przed skierowaniem elementów do działu pakowania.
Wymagania sektorów takich jak motoryzacja, produkcja systemów wentylacyjnych czy elektronika narzucają łączenie lakierowania z wcześniejszymi procesami obróbki metalu. Nakładanie warstwy ochronnej występuje jako kontynuacja po cięciu laserowym rur i profili, frezowaniu, toczeniu CNC oraz spawaniu złożonych zespołów. Zlokalizowany w podkrakowskiej Modlnicy Amstal dysponuje zintegrowanym ciągiem technologicznym i nowoczesnym parkiem maszynowym opartym na systemach marek Trumpf i Bystronic. Ponad stuosobowa załoga wykwalifikowanych pracowników realizuje zamówienia dla dostawców dużych koncernów, zapewniając spójność wymiarową oraz trwałość powierzchni. Połączenie operacji wycinania i montażu z bezpośrednim zabezpieczeniem antykorozyjnym obniża ryzyko uszkodzeń międzyoperacyjnych.
Znaczenie stałej kontroli parametrów na linii produkcyjnej
Powtarzalna jakość elementu wielkoseryjnego wynika z precyzyjnego zarządzania całym łańcuchem procesowym, a nie z jednego stałego programu wybranego dla wszystkich typów detali. Utrzymanie wysokiego standardu pokrycia opiera się na świadomym operowaniu napięciem prądu, ciśnieniem powietrza i czasem ekspozycji na ciepło. Monitorowanie rezystancji zawiesi roboczych, dopasowanie profilu grzewczego do masy materiału konstrukcyjnego i restrykcyjna dbałość o czystość powierzchni po obróbce ubytkowej warunkują brak widocznych defektów. Spójna i archiwizowana dokumentacja ustawień gwarantuje powtarzalność estetyki i odporności między różnymi partiami materiału.
Kategorie artykułów
Polecane artykuły

Jakie kontenery na złom oferuje firma zajmująca się odbiorem złomu?

Jak rozpoznać, czy w Józefowie problem leży w domu, czy na odcinku do sieci

Jakie są zalety elastycznych klejów do płytek?
